THÉP CUỘN CÁN NGUỘI CRC FULL HARD LÀ GÌ? ĐẶC ĐIỂM, TIÊU CHUẨN VÀ ỨNG DỤNG KỸ THUẬT

bia 1 scaled

MỤC LỤC

Trong chuỗi giá trị ngành thép, thép CRC Full Hard (Cold Rolled Coil Full Hard) là loại vật liệu nền giữ vai trò đặc biệt quan trọng đối với các dây chuyền mạ liên tục và các ứng dụng cơ khí yêu cầu độ cứng cao. Đây là trạng thái thép cán nguội không qua công đoạn ủ, mang đặc trưng biến cứng nguội rõ rệt với cơ tính cao và độ dẻo thấp.

Việc hiểu đúng bản chất luyện kim, cơ tính đặc trưng và hệ tiêu chuẩn áp dụng cho CRC Full Hard là cơ sở để lựa chọn vật liệu phù hợp cho từng mục đích sử dụng, đồng thời giúp tối ưu chi phí sản xuất và kiểm soát chất lượng thành phẩm tôn mạ. Bài viết dưới đây phân tích CRC Full Hard dưới góc độ kỹ thuật vật liệu, từ quy trình sản xuất, cơ tính, tiêu chuẩn đến các ứng dụng công nghiệp điển hình.
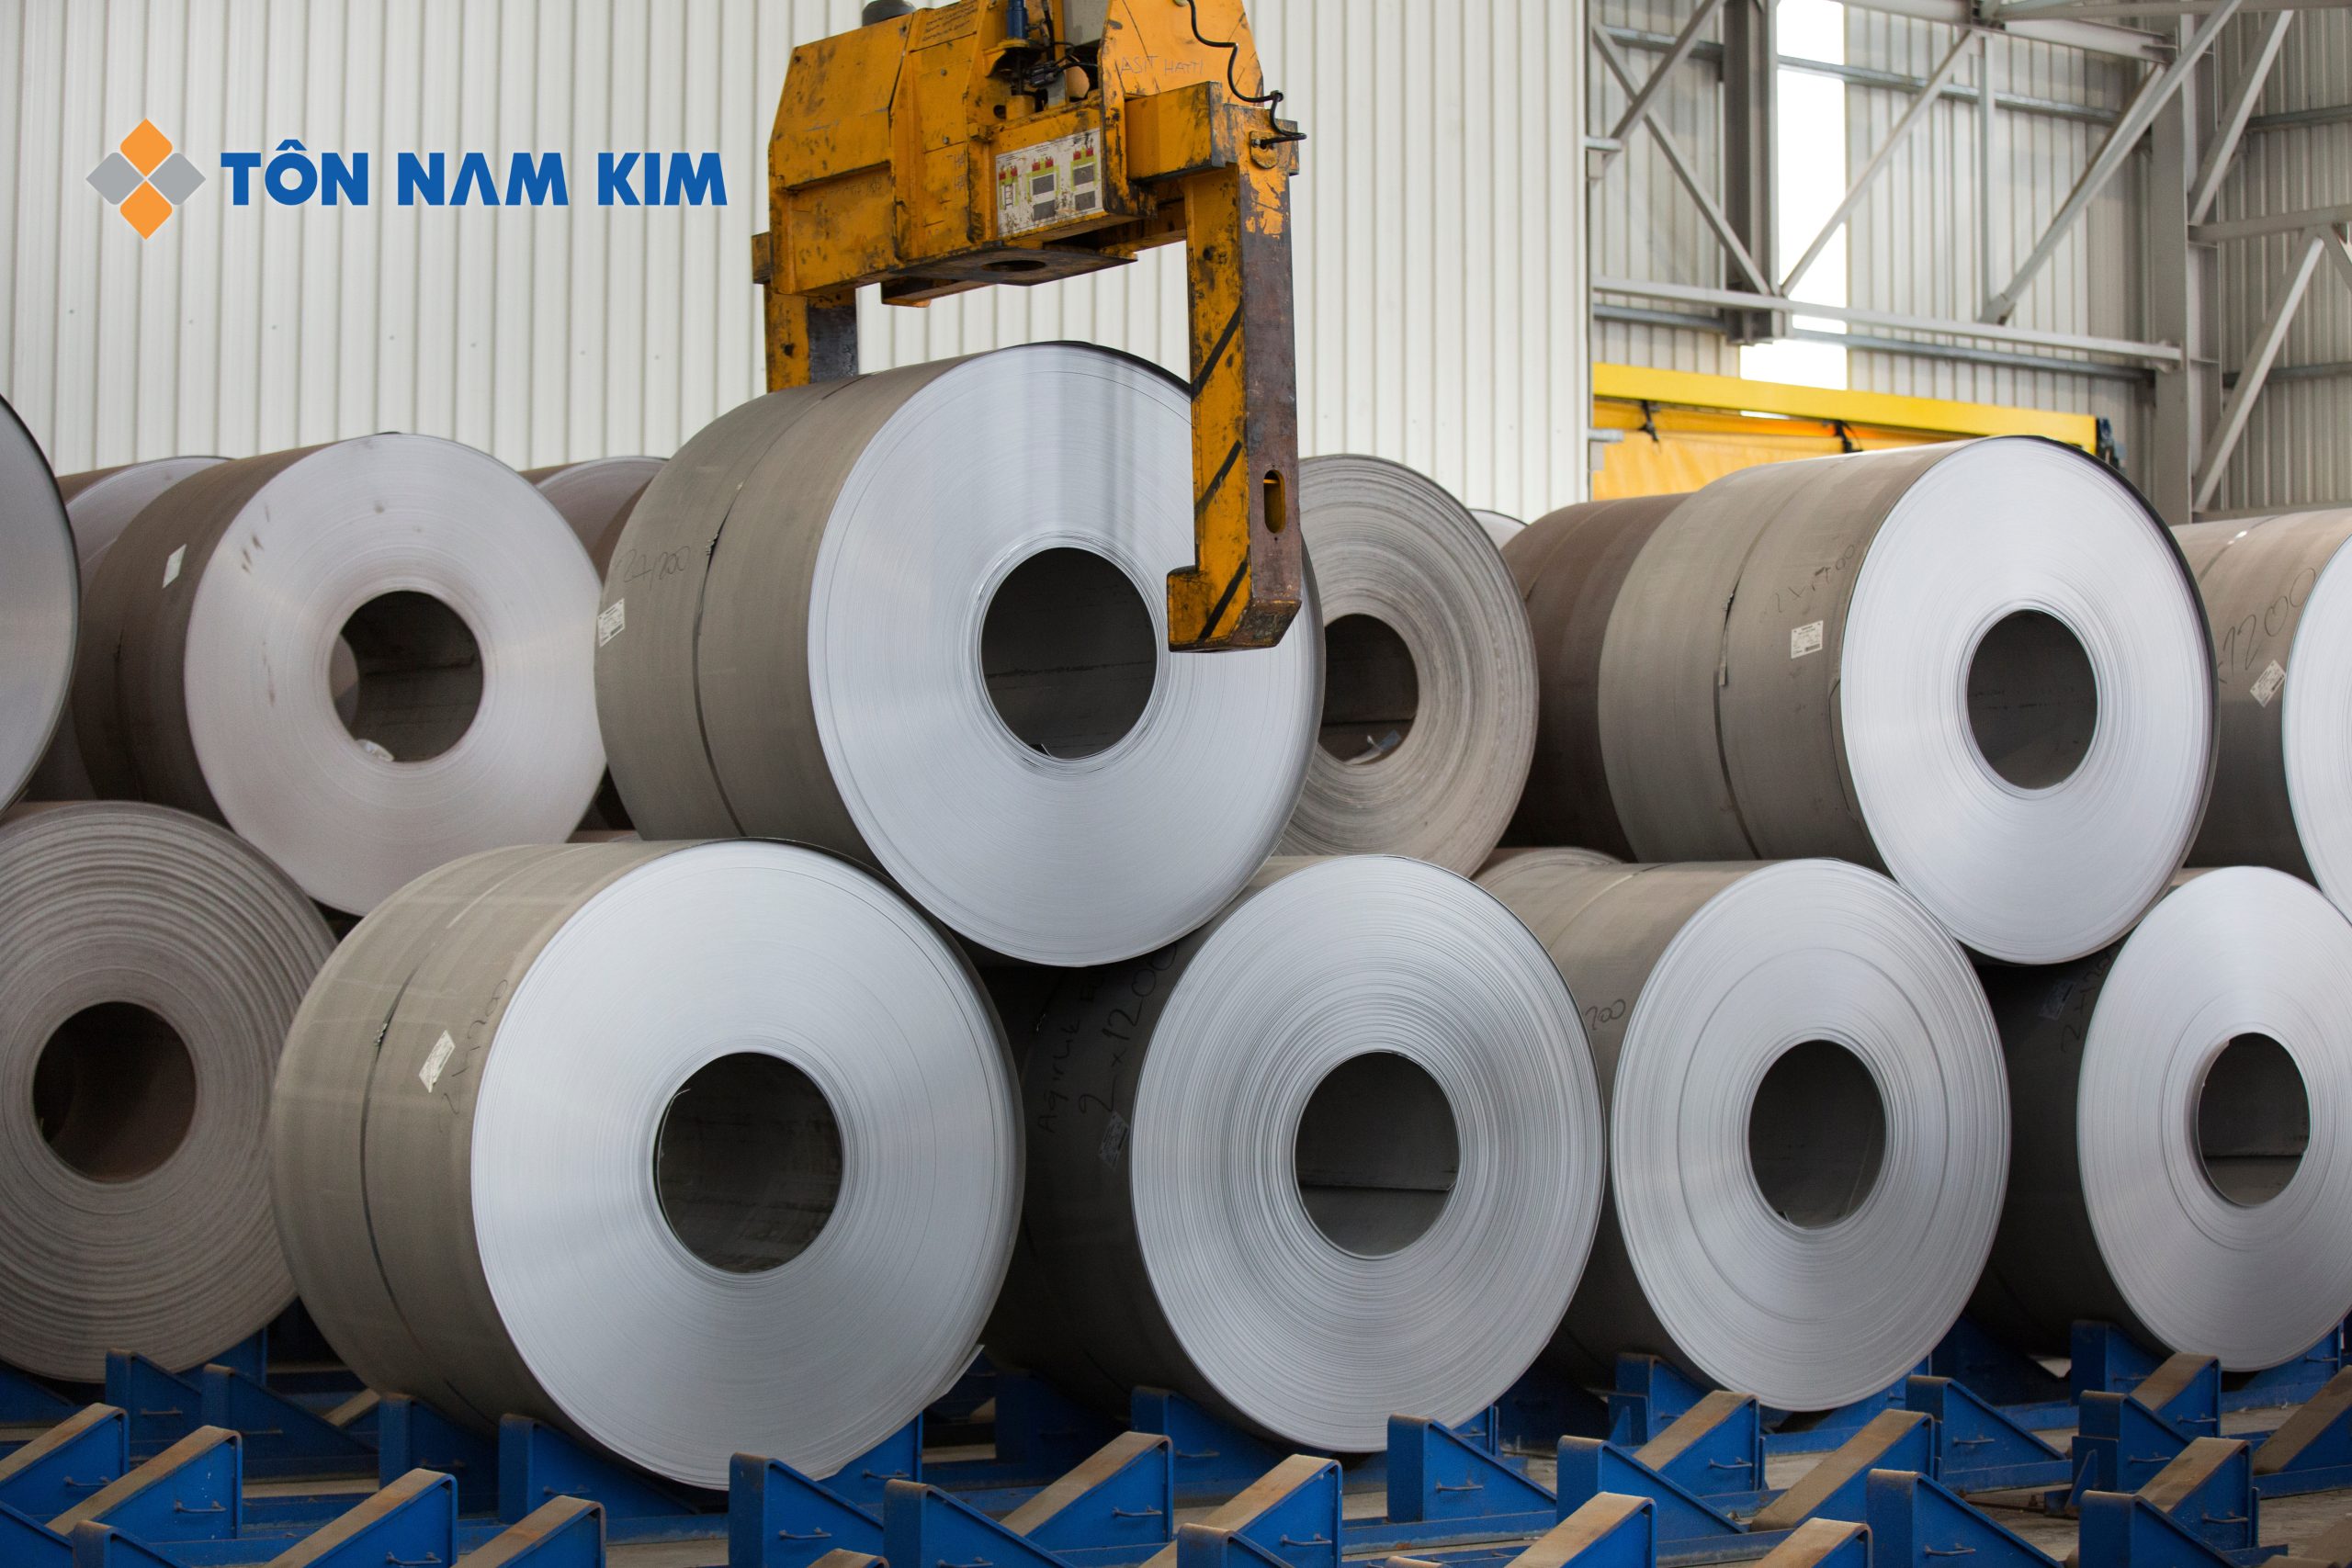
THÉP CUỘN CÁN NGUỘI CRC FULL HARD

1. CRC Full Hard là gì?

CRC Full Hard là thép cán nguội (Cold Rolled Coil – CRC) ở trạng thái Full Hard, tức không trải qua công đoạn ủ (annealing) sau cán nguội. Trạng thái này hình thành trực tiếp sau hai công đoạn chính là tẩy rỉ và cán nguội từ thép cán nóng HRC (Hot Rolled Coil).

Loại thép này thường được sử dụng trực tiếp cho các ứng dụng không yêu cầu dập vuốt sâu hoặc làm nguyên liệu trung gian cho các công đoạn ủ, mạ kẽm, mạ hợp kim hoặc cán phủ màu.

2. Quy trình sản xuất
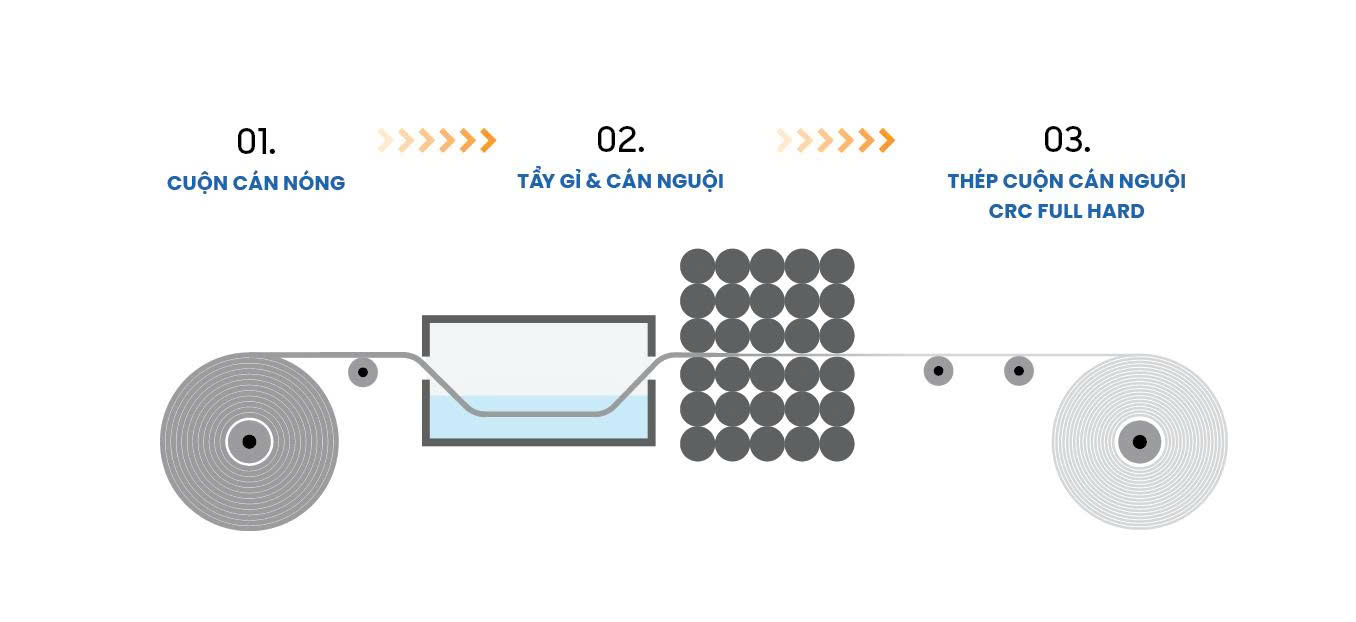
QUY TRÌNH SẢN XUẤT CRC FULL HARD
 QUY TRÌNH SẢN XUẤT CRC FULL HARD

Nguyên liệu đầu vào: Thép cán nóng (HRC)

Thép cán nóng sau khi ra lò có bề mặt đen, nhiều vảy oxit sắt và không phù hợp cho các ứng dụng yêu cầu bề mặt chính xác.

Công đoạn tẩy rỉ (Pickling)

Cuộn HRC được đưa qua dây chuyền tẩy rỉ bằng dung dịch axit (phổ biến là HCl) nhằm loại bỏ hoàn toàn lớp oxit sắt trên bề mặt, trả lại về mặt nguyên bản của thép. Sau công đoạn này, thép có bề mặt sạch, đồng đều, tạo điều kiện lý tưởng cho quá trình cán nguội.

Công đoạn cán nguội (Cold Rolling)

Sau khi tẩy rỉ, thép được cán ở nhiệt độ thường trên dây chuyền cán nguội hiện đại 5 giá – 6 trục, giúp kiểm soát tốt chiều dày và hình dạng băng tôn. Hệ thống tích hợp AFC tự động điều chỉnh lực cán nhằm đảm bảo độ phẳng tối ưu, độ chính xác kích thước cao và chất lượng bề mặt đồng đều ngay cả ở tốc độ cao.

Đồng thời, quá trình biến dạng nguội làm gia tăng độ bền kéo và độ cứng do hiện tượng biến cứng nguội. Nếu kết thúc quy trình tại đây, không qua ủ, sản phẩm thu được chính là CRC Full Hard.

3. Cơ tính của thép CRC Full Hard

Cơ tính là các chỉ tiêu kỹ thuật phản ánh khả năng chịu lực, biến dạng và làm việc của vật liệu kim loại dưới tác động cơ học. Với thép cán nguội CRC, cơ tính là cơ sở quan trọng để lựa chọn vật liệu cho từng ứng dụng dập, uốn, cán tạo hình hoặc làm nguyên liệu mạ.

Các chỉ tiêu cơ tính thường dùng và ký hiệu:

STT Chỉ tiêu cơ tính thường gặp Ký hiệu Đơn vị
1 Giới hạn bền kéo (Tensile Strength) Phòng MPa
2 Giới hạn chảy (Yield Strength) Rp0.2 hoặc Re MPa
3 Độ giãn dài sau đứt (Elongation) A hoặc A80 %
4 Độ cứng HV/ HRB HV/ HRB

CRC Full Hard là thép cán nguội không qua ủ, do đó mang trạng thái biến cứng nguội rõ rệt. Trong các tiêu chuẩn quốc tế, cơ tính của loại thép này không được quy định bằng một giá trị cố định mà được khống chế bằng giới hạn bền kéo hoặc độ cứng tối thiểu.

Trong thực tế sản xuất công nghiệp, CRC Full Hard thường có:

  • Giới hạn bền kéo (Rm): khoảng 550 – 700 MPa, có thể cao hơn tùy mức độ cán
  • Giới hạn chảy (Rp0.2): cao, tiệm cận giá trị Rm
  • Độ giãn dài (A80): rất thấp, thường dưới 3–5%
  • Độ cứng: cao, phản ánh rõ trạng thái biến cứng nguội

Các giá trị trên mang tính tham chiếu kỹ thuật và có thể dao động trong phạm vi tiêu chuẩn cho phép.

Cơ tính của CRC Full Hard có thể được điều chỉnh trong phạm vi trạng thái Full Hard thông qua việc kiểm soát:

  • Tỷ lệ giảm chiều dày khi cán nguội
  • Số pass cán và lực cán

Tuy nhiên, do bản chất luyện kim, CRC Full Hard không thể đồng thời đạt độ cứng cao và độ dẻo lớn. Khi yêu cầu khả năng dập hoặc uốn cao hơn, vật liệu bắt buộc phải được ủ (annealing)  để chuyển sang trạng thái ủ mềm.

4. Tiêu chuẩn áp dụng cho CRC Full Hard

Mối quan hệ giữa tiêu chuẩn của thép cán nguội CRC và trạng thái Full Hard

CRC Full Hard không phải là một mác thép hay tiêu chuẩn độc lập. Đây là trạng thái cơ tính của thép cán nguội CRC trong các tiêu chuẩn hiện hành.

Nói cách khác, CRC và CRC Full Hard dùng chung hệ tiêu chuẩn, nhưng khác nhau ở trạng thái cơ tính sau cán nguội.
CƠ TÍNH CRC FULL HARD

Các tiêu chuẩn của CRC áp dụng cho trạng thái Full Hard

CRC Full Hard được sản xuất và kiểm soát theo các tiêu chuẩn CRC phổ biến như:

  • JIS G 3141: SPCC (trạng thái Full Hard – không ủ)
  • ASTM A1008/A1008M: Thép thương mại – Độ cứng cao
  • EN 10130: DC01 – DC03 (trạng thái Full Hard theo thỏa thuận)

Trong các tiêu chuẩn này, trạng thái Full Hard thường được thể hiện bằng:

  • Giới hạn bền kéo tối thiểu
  • Hoặc ghi chú trạng thái cơ tính (temper / delivery condition)

So sánh CRC Full Hard và CRC ủ mềm (Annealed)

Tiêu chí CRC Full Hard CRC ủ mềm
Công đoạn ủ Không Có
Trạng thái tổ chức Biến dạng nguội Tái kết tinh
Độ bền kéo Cao Thấp – trung bình
Độ giãn dài Rất thấp Cao
Khả năng dập vuốt Kém Tốt

5. Ứng dụng của CRC Full Hard

Tiêu chuẩn của thép cán nguội Full Hard phù hợp với các ứng dụng không yêu cầu dập vuốt sâu, ưu tiên độ cứng và độ ổn định hình dạng.

Các ứng dụng tiêu biểu của thép CRC Full Hard:

Nguyên liệu phôi cho dây chuyền mạ liên tục (CGL)

Đây là ứng dụng quan trọng nhất. Các nhà máy tôn mạ hàng đầu sử dụng CRC Full Hard làm phôi đầu vào. Tại đây, thép được đưa qua lò ủ liên tục ngay trong dây chuyền mạ. Quá trình này giúp tái kết tinh hạt tinh thể để đạt độ dẻo mong muốn ngay trước khi mạ, giúp tối ưu hóa chi phí năng lượng và thời gian so với phương pháp ủ mẻ truyền thống.

Sản xuất ống thép chịu lực cường độ cao

Trong sản xuất ống thép đen hoặc ống thép siêu cứng cho khung xe, giàn giáo, thép Full Hard cung cấp khả năng chịu nén và độ cứng vững mà các dòng thép ủ mềm không thể đáp ứng. Độ chính xác về độ dày giúp mối hàn cao tần đạt chất lượng ổn định nhất.

Linh kiện cơ khí phẳng và chi tiết chính xác

Sản xuất các loại lưỡi cưa, vòng đệm (washer), mặt bàn cơ khí hoặc các tấm lót yêu cầu độ phẳng tuyệt đối. Thép Full Hard đảm bảo chi tiết không bị biến dạng hay cong vênh dưới tác động của lực ép nhẹ hoặc trong quá trình cắt gọt CNC.

6. Những lưu ý quan trọng khi lưu kho

CRC Full Hard là thép cán nguội ở trạng thái biến cứng nguội, bề mặt chưa mạ nên dễ bị oxy hóa khi tiếp xúc với độ ẩm và môi trường xung quanh. Việc lưu kho không đúng kỹ thuật có thể gây ảnh hưởng trực tiếp đến chất lượng mạ hoặc gia công tiếp theo. Do đó, quá trình bảo quản loại thép này cần tuân thủ nghiêm ngặt các yêu cầu kỹ thuật sau:

  • Lưu kho trong khu vực khô ráo, thông thoáng, tránh mưa và tránh hiện tượng ngưng tụ hơi nước.
  • Tránh lưu trữ thép tại môi trường có hóa chất, hơi muối hoặc khí ăn mòn công nghiệp.
  • Kiểm soát độ ẩm kho để hạn chế hiện tượng đọng sương trên bề mặt cuộn thép.
  • Cuộn thép phải được kê trên pallet hoặc giá đỡ chuyên dụng, không đặt trực tiếp xuống nền kho.
  • Sắp xếp cuộn thép cân bằng, không chồng lệch gây biến dạng hình học hoặc móp mép cuộn.
  • Sử dụng thiết bị nâng hạ chuyên dụng cho thép cuộn cán nguội nhằm hạn chế trầy xước bề mặt.
  • Áp dụng nguyên tắc nhập trước – xuất trước (FIFO) để giảm thời gian lưu kho và nguy cơ oxy hóa.
  • Với trường hợp lưu kho dài ngày, cần bao gói chống ẩm và kiểm tra định kỳ tình trạng bề mặt thép trước khi đưa vào sản xuất hoặc mạ.
ỨNG DỤNG CRC FULL HARD

7. Tôn Nam Kim – Doanh nghiệp sản xuất thép cán nguội CRC phù hợp yêu cầu thị trường quốc tế

Tôn Nam Kim là một trong những doanh nghiệp hàng đầu trong lĩnh vực sản xuất thép mạ và thép cán nguội tại Việt Nam, sở hữu hệ thống nhà máy quy mô lớn cùng dây chuyền công nghệ hiện đại, đồng bộ. Tôn Nam Kim chủ động sản xuất đầy đủ các dòng sản phẩm thép cán nguội CRC ở cả hai trạng thái ủ mềm (Annealed) và Full Hard, đáp ứng linh hoạt nhu cầu của thị trường trong nước và xuất khẩu.

Sản phẩm thép cán nguội của Tôn Nam Kim được sản xuất từ nguyên liệu thép cán nóng chất lượng cao, trải qua quy trình tẩy rỉ và cán nguội được kiểm soát chặt chẽ về công nghệ và chất lượng, nhằm đảm bảo độ chính xác chiều dày, độ phẳng bề mặt và cơ tính ổn định. Tùy theo mục đích sử dụng, thép CRC được cung cấp ở trạng thái ủ mềm phục vụ các ứng dụng dập tạo hình, hoặc ở trạng thái Full Hard làm nguyên liệu cho dây chuyền mạ liên tục và các ứng dụng cơ khí yêu cầu độ cứng và độ bền cao.

Toàn bộ hệ thống sản xuất của Tôn Nam Kim được vận hành và quản lý theo tiêu chuẩn ISO và đáp ứng các tiêu chuẩn quốc tế như JIS, ASTM, EN và AS cho ngành công nghiệp cơ khí, xây dựng, thiết bị gia dụng và sản xuất tôn mạ. Với năng lực sản xuất lớn và chất lượng ổn định, thép CRC của Tôn Nam Kim là nền tảng nguyên liệu quan trọng cho chuỗi sản xuất thép mạ trong nước và xuất khẩu.
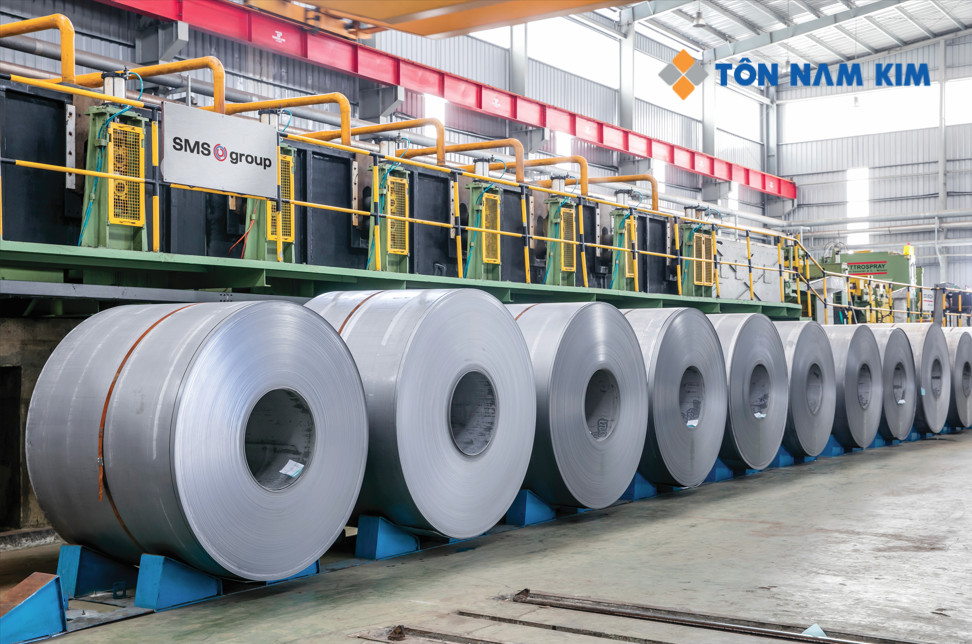
Cuộn thép thành phẩm tại nhà máy Tôn Nam Kim

8. Câu hỏi thường gặp

Tại sao CRC Full Hard lại bóng hơn thép ủ mềm? 

Vì đây là loại thép chưa qua lò ủ (nơi có thể xảy ra phản ứng oxy hóa nhẹ bề mặt) và giữ nguyên độ bóng từ trục cán.

Có thể dùng Full Hard để dập sâu không? 

Không. Với độ giãn dài ≤3%, thép sẽ bị xé rách ngay khi chày dập tác động.

Làm sao để biết thép đã bị biến chất trong kho? 

Kiểm tra các mép cuộn, nếu xuất hiện vết ố vàng hoặc vết loang dầu sẫm màu, đó là dấu hiệu của sự xâm nhập hơi ẩm.

Một cuộn thép CRC Full Hard thường nặng bao nhiêu?

Tùy theo chiều dày, khổ và yêu cầu khách hàng, trọng lượng mỗi cuộn thường dao động khoảng 3 – 25 tấn, phổ biến từ 5 – 20 tấn/cuộn trong vận chuyển và lưu kho công nghiệp.

Điều kiện bảo quản CRC Full Hard ra sao?

Nên lưu kho nơi khô ráo, thông thoáng, tránh nước mưa, hơi muối và chênh lệch nhiệt độ lớn; không xếp trực tiếp xuống nền ẩm và cần che phủ khi vận chuyển để hạn chế oxy hóa bề mặt.

CRC Full Hard được đóng gói như thế nào?

Thép được bọc giấy chống ẩm VCI, phủ màng PE, quấn đai thép và bảo vệ bằng vỏ tôn hoặc carton công nghiệp, kết hợp skid/pallet nhằm hạn chế va đập và xâm nhập hơi ẩm trong quá trình lưu kho – vận chuyển.

CRC Full Hard có uốn được không?
Chỉ uốn đơn giản, không phù hợp uốn gấp hoặc dập sâu.

Mời bạn đọc thêm:

https://tonnamkim.com/thep-hop-ma-kem-dac-diem-loi-ich/

https://tonnamkim.com/thep-crc-la-gi/

THÉP CRC LÀ GÌ? QUY TRÌNH, ỨNG DỤNG & BẢNG TRA TIÊU CHUẨN

logo dich xuong scaled

Tìm hiểu về thép cuộn cán nguội (CRC): Từ quy trình sản xuất 4 bước đến ứng dụng thực tế. Cập nhật bảng tra mác thép SPCC, DC01 chuẩn giúp tối ưu chi phí gia công.

1. Thép CRC là gì?

Thép CRC là viết tắt của thuật ngữ tiếng Anh Cold Rolled Coil (Thép cuộn cán nguội). Đây là sản phẩm thép carbon thấp được sản xuất thông qua quá trình cán ở nhiệt độ thấp – thường là nhiệt độ phòng, thấp hơn nhiệt độ kết tinh lại của thép.

Thép cuộn cán nóng CRC
Thép cuộn cán nguội CRC

Khác với quy trình cán nóng dùng nhiệt độ cao để biến đổi hình dạng, thép CRC được tạo ra chủ yếu nhờ áp lực cực lớn từ các trục cán để nén và kéo dài mỏng tấm thép. Kết quả là sản phẩm có độ dày cực mỏng, bề mặt láng mịn, độ bóng cao và cơ tính tuyệt vời.

Tại sao thép CRC lại quan trọng? Nó là vật liệu nền tảng cho các ngành công nghiệp đòi hỏi tính thẩm mỹ và độ chính xác cao như ô tô, điện máy và nội thất. Nếu bạn nhìn thấy một bề mặt kim loại sơn bóng loáng trên tủ lạnh hay vỏ xe hơi, khả năng cao cốt lõi bên trong chính là thép CRC.

2. Quy trình sản xuất thép cán nguội CRC

Để sản xuất thép cán nguội CRC từ nguyên liệu đầu vào là thép cán nóng (HRC), quy trình sản xuất thường bao gồm 2 công đoạn chính là tẩy rỉ và cán nguội, sau đó là các bước xử lý cơ tính tiếp theo tùy vào yêu cầu sử dụng và trạng thái cơ tính mong muốn

Công đoạn Tẩy rỉ (Pickling):

Thép cán nóng HRC sau khi ra lò có bề mặt đen, sần sùi và bám nhiều vảy oxit sắt. Trước khi cán nguội, cuộn thép phải đi qua dây chuyền tẩy rỉ bằng dung dịch axit (phổ biến là HCl) để loại bỏ hoàn toàn lớp oxit này, giúp bề mặt thép sạch, đồng đều và đạt điều kiện lý tưởng cho quá trình cán nguội tiếp theo.

Công đoạn cán nguội (Cold Rolling) :

Đây là công đoạn cốt lõi quyết định chất lượng của thép CRC. Trong quá trình này, thép được cán ở nhiệt độ thường để giảm chiều dày và cải thiện độ phẳng, độ chính xác kích thước. Đồng thời, sự biến dạng nguội làm gia tăng độ cứng và độ bền kéo của thép do hiện tượng biến cứng nguội (work hardening), kéo theo sự suy giảm độ dẻo của vật liệu.

Nếu kết thúc quy trình tại đây, sản phẩm thu được chính là thép CRC Full Hard. Đây là loại thép cán nguội có độ cứng cao, giới hạn chảy lớn và khả năng tạo hình kém. Thép Full Hard thường được sử dụng cho các ứng dụng không yêu cầu dập vuốt sâu, hoặc làm nguyên liệu trung gian cho các công đoạn gia công tiếp theo như mạ, cán phủ hoặc ủ lại theo yêu cầu riêng của từng nhà sản xuất.

Công đoạn ủ (Annealing)

Đối với các ứng dụng yêu cầu độ dẻo, khả năng tạo hình và dập vuốt cao, thép cán nguội bắt buộc phải trải qua thêm Công đoạn ủ (CA hoặc BA) sau cán nguội. Mục tiêu của quá trình ủ là tái kết tinh cấu trúc tinh thể, giải phóng ứng suất dư và điều chỉnh lại cơ tính của thép theo hướng mềm và ổn định hơn.

Phân biệt CA (Continuous Annealing Line – ủ liên tục) và BA (Batch Annealing – ủ chuông)

Thép CA (Continuous Annealed) Thép BA (Batch Annealed)
Bản chất Thép cán nguội đã qua ủ Thép cán nguội đã qua ủ
Công nghệ ủ Ủ liên tục trên dây chuyền CAL (Continuous Annealing Line) Ủ gián đoạn bằng Batch Annealing (ủ chuông)
Cách xử lý Cuộn thép di chuyển liên tục qua các vùng gia nhiệt – giữ nhiệt – làm nguội Cuộn thép được xếp mẻ và ủ kín trong lò
Đặc điểm cơ tính Đồng đều, ổn định theo dây chuyền Độ dẻo tốt, cơ tính ổn định sâu
Ứng dụng tiêu biểu Ô tô, điện máy, gia dụng, sản xuất hàng loạt Ứng dụng yêu cầu chất lượng cao, tạo hình tốt

Công đoạn Cán tinh chỉnh (Skin-pass Rolling)

Công đoạn skin-pass chỉ áp dụng cho thép CRC đã qua ủ (BA hoặc CA). Sau khi ủ, thép trở nên mềm và dễ phát sinh các vấn đề về độ phẳng và bề mặt, nên được cán nhẹ để ổn định hình dạng, tinh chỉnh bề mặt và hạn chế dải biến dạng khi gia công. Thép CRC Full Hard không thực hiện công đoạn này.

Thép CRC ủ liên tục (CA – Annealed)

3. Phân biệt rõ sự khác nhau giữa CRC và HRC

Thép HRC được cán ở nhiệt độ cao, trên nhiệt độ tái kết tinh của thép. Do quá trình gia công ở trạng thái nóng, HRC thường có bề mặt thô hơn, tồn tại lớp oxit và độ chính xác kích thước thấp hơn do hiện tượng co ngót khi làm nguội. HRC chủ yếu được sử dụng làm vật liệu nền cho các công đoạn gia công tiếp theo như cán nguội, mạ, hoặc dùng trong các ứng dụng không yêu cầu cao về độ phẳng và bề mặt.

Thép CRC được sản xuất từ HRC thông qua các công đoạn tẩy rỉ và cán ở nhiệt độ thường. Nhờ cán nguội, CRC đạt độ chính xác kích thước cao, độ phẳng tốt và bề mặt mịn, đồng đều. Đồng thời, cơ tính của CRC được kiểm soát theo yêu cầu sử dụng, có thể ở trạng thái Full Hard (độ cứng cao do biến cứng nguội) hoặc đã ủ (BA, CA) để tăng độ dẻo và khả năng tạo hình.

Về bản chất, HRC là bán thành phẩm hoặc vật liệu đầu vào, trong khi CRC là sản phẩm gia công sâu hơn, phục vụ các ứng dụng yêu cầu cao về chất lượng bề mặt, độ chính xác và khả năng kiểm soát cơ tính, như ô tô, điện máy, gia dụng và các chi tiết dập vuốt.

4. Cơ tính và tiêu chuẩn thép CRC

Trong kỹ thuật gia công kim loại tấm, việc lựa chọn vật liệu không dựa trên cảm quan mà phụ thuộc hoàn toàn vào các thông số cơ lý tính và dung sai kích thước. Hệ thống tiêu chuẩn quốc tế giúp chuẩn hóa các thông số này để đảm bảo tính đồng nhất của sản phẩm.

Mác thép SPCC
Mác thép SPCC

Hiện nay, thị trường thép cán nguội Việt Nam chịu sự chi phối của 3 bộ tiêu chuẩn chính: JIS G3141 (Nhật Bản), EN 10130 (Châu Âu) và ASTM A1008 (Hoa Kỳ).

Các thông số cơ tính cốt lõi:

STT Thông số Ý nghĩa
1 Giới hạn chảy – Yield Strength Lực tối thiểu cần thiết để làm thép biến dạng vĩnh viễn. Chỉ số này càng thấp, thép càng mềm và dễ uốn nắn.
2 Độ bền kéo – Tensile Strength Lực tối đa mà thép chịu được trước khi bị đứt gãy.
3 Độ giãn dài – Elongation Khả năng kéo giãn của thép. Tỷ lệ phần trăm này càng cao nghĩa là thép càng dẻo, có thể dập thành các hình dạng sâu và phức tạp mà không bị rách.

Tiêu chuẩn Nhật Bản: JIS G3141

Đây là hệ tiêu chuẩn thông dụng nhất, phân loại thép dựa trên khả năng gia công từ thấp đến cao:

  • SPCC (Commercial Quality): Là loại thép cacbon thấp thông dụng nhất. Tuy nhiên, SPCC có nhược điểm là hiện tượng lão hóa vật liệu theo thời gian. Nếu lưu kho quá 3 tháng, thép có xu hướng tự tăng độ cứng và xuất hiện các dải biến dạng dẻo (stretcher strains) trên bề mặt khi gia công. Do đó, SPCC phù hợp cho các ứng dụng uốn đơn giản, chấn hình hoặc làm tấm phẳng.
  • SPCD (Drawing Quality): Đây là loại thép có độ dẻo tốt hơn SPCC. Nhờ được xử lý khử oxy bằng Nhôm, SPCD có tính chất ổn định, không bị lão hóa theo thời gian. Loại này phù hợp để dập các chi tiết có độ sâu vừa phải như vỏ máy giặt, nắp nồi cơm điện.
  • SPCE (Deep Drawing Quality): Loại thép này có cấu trúc hạt tinh thể mịn và đồng đều, độ giãn dài cao. SPCE được thiết kế chuyên biệt cho các chi tiết chịu biến dạng lớn và phức tạp như bình xăng, thân vỏ ô tô mà không bị hiện tượng thắt cổ chai hoặc nứt gãy.

Tiêu chuẩn Châu Âu: EN 10130

Hệ tiêu chuẩn này chú trọng đặc biệt đến chất lượng bề mặt và độ đồng nhất của cơ tính, thường được yêu cầu trong các dự án xuất khẩu hoặc chuỗi cung ứng toàn cầu.

  • Phân loại mác thép:
    • DC01: Tương đương SPCC.
    • DC03: Tương đương SPCD.
    • DC04: Tương đương SPCE (Giới hạn chảy thấp, độ dẻo cao).
  • Quy định về bề mặt hoàn thiện: Tiêu chuẩn EN 10130 phân chia bề mặt thành 2 cấp độ rõ ràng:
    • Bề mặt A: Cho phép các khuyết tật nhỏ như lỗ rỗ, vết xước nhẹ hoặc biến đổi màu sắc, miễn là không ảnh hưởng đến quá trình định hình và sơn phủ thông thường.
    • Bề mặt B: Bề mặt chất lượng cao. Một mặt của tấm thép phải đảm bảo không có khuyết tật để phục vụ cho các lớp sơn bóng chất lượng cao, thường ứng dụng trong ngoại thất ô tô và thiết bị gia dụng cao cấp.

Thép cán nguội CRC tiêu chuẩn Châu Âu EN

Tiêu chuẩn Hoa Kỳ: ASTM A1008

Tiêu chuẩn này kiểm soát chặt chẽ thành phần hóa học để đảm bảo tính chất cơ học dự kiến.

  • CS (Commercial Steel): Thép thương mại (Type A, B, C). Trong đó Type B là phổ biến nhất với hàm lượng Carbon từ 0.02% đến 0.15%.
  • DS (Drawing Steel): Thép dập, yêu cầu hàm lượng Carbon dưới 0.08% để tăng độ dẻo.
  • DDS (Deep Drawing Steel): Thép dập sâu.
  • EDDS (Extra Deep Drawing Steel): Thép dập siêu sâu. Đây thường là dòng thép IF (Interstitial Free – Thép không nguyên tử xen kẽ), được bổ sung Titan hoặc Niobi để đạt được độ dẻo tuyệt đối.

5. Ứng dụng thực tiễn của thép CRC

Thép cán nguội (CRC) là mắt xích không thể thiếu trong chuỗi cung ứng chế tạo nhờ sự cân bằng hoàn hảo giữa ba yếu tố: chất lượng bề mặt, độ chính xác kích thước và khả năng biến dạng dẻo. Vật liệu này hiện diện ở hầu hết các lĩnh vực sản xuất trọng yếu như:

Công nghiệp Ô tô:

  • Khung vỏ xe (Body Shell): Các tấm thân xe chủ lực chịu lực và định hình kiểu dáng.
  • Chi tiết ngoại quan: Cánh cửa, nắp capo, cốp sau, trần xe (Yêu cầu bề mặt Surface B để sơn bóng).
  • Chi tiết nội thất & gầm: Sàn xe, khung ghế ngồi, hốc bánh xe.
  • Linh kiện nhỏ: Các bát đỡ, pát sắt, chi tiết dập trong hệ thống truyền động.
Thép CRC ứng dụng ngành công nghiệp ô tô

Thiết bị gia dụng:

  • Điện lạnh: Vỏ tủ lạnh (cánh tủ, hông tủ), vỏ máy giặt, vỏ cục nóng điều hòa không khí.
  • Thiết bị bếp: Vỏ lò vi sóng, nồi cơm điện, bếp gas.
  • Điện tử: Vỏ máy tính (PC Case), khung màn hình TV.
  • Thiết bị chiếu sáng: Máng đèn, chóa đèn công nghiệp.

Công nghiệp Mạ:

  • Thép CRC là nguyên liệu đầu vào để sản xuất các loại tôn lợp: Tôn mạ kẽm (GI), Tôn lạnh (GL), Tôn màu (PPGI), Tôn Magie.
  • Tôn mạ kẽm (GI): Dùng làm xà gồ, ống gió, sàn deck.
  • Tôn lạnh (GL – Mạ nhôm kẽm): Dùng làm tấm lợp mái, vách ngăn nhà xưởng.
  • Tôn mạ màu (PPGI): Tôn lợp thẩm mỹ, tôn giả ngói.
  • Bao bì kim loại: Thùng phuy đựng dầu, lon thực phẩm (sử dụng thép tráng thiếc nền CRC.

Cơ khí chính xác và nội thất:

  • Nội thất văn phòng: Ống thép bàn ghế, tủ hồ sơ sắt, két sắt.
  • Phụ kiện nội thất: Ray trượt ngăn kéo, bản lề cửa.
  • Điện công nghiệp: Vỏ tủ điện, thang máng cáp, tủ rack server.
  • Phụ tùng xe máy: Nhông xích, vành xe, bình xăng.

6. TÔN NAM KIM – ĐƠN VỊ CUNG ỨNG THÉP CRC TIÊU CHUẨN QUỐC TẾ

Tôn Nam Kim sở hữu dây chuyền cán nguội hiện đại công suất 1 triệu tấn/năm, trang bị 2 giá cán cùng hệ thống 6 trục CVC đầu tiên tại Việt Nam. Công nghệ cán nguội tích hợp hệ thống điều khiển AFC cho phép tự động tính toán và điều chỉnh độ phẳng, đảm bảo băng tôn đạt chất lượng tối ưu ngay cả ở tốc độ cao. Sản phẩm thép cán nguội (CRC) có dải độ dày linh hoạt từ 0.15mm đến 3.0mm, bề mặt láng mịn, cơ tính ổn định và đáp ứng các tiêu chuẩn quốc tế ASTM, JIS và EN.

Nhờ quy trình sản xuất đồng bộ và kiểm soát chất lượng nghiêm ngặt, thép cán nguội của Tôn Nam Kim tương thích vượt trội với các công đoạn gia công phức tạp như dập sâu, chấn gấp hay sơn mạ, giúp doanh nghiệp tối ưu chi phí và nâng cao hiệu quả vận hành. Đây chính là nền tảng để Tôn Nam Kim khẳng định vai trò nhà cung ứng vật liệu chiến lược cho các ngành công nghiệp mũi nhọn như ô tô, điện gia dụng và cơ khí chính xác.

Công ty cổ phần thép Nam Kim
Lô A1, Đường Đ2, KCN Đồng An 2, P. Bình Dương, TP Hồ Chí Minh
T. (+84)274 3748 848 | F. (+84)274 3748 868
Email: info@namkimgroup.vn

Văn phòng đại diện
Tầng 20, AP Tower, 518B Điện Biên Phủ, Phường 21, Quận Bình Thạnh, TP Hồ Chí Minh
T. (+84)283 6204 829
Email: info@namkimgroup.vn