THÉP CRC LÀ GÌ? QUY TRÌNH, ỨNG DỤNG & BẢNG TRA TIÊU CHUẨN

logo dich xuong scaled

Tìm hiểu về thép cuộn cán nguội (CRC): Từ quy trình sản xuất 4 bước đến ứng dụng thực tế. Cập nhật bảng tra mác thép SPCC, DC01 chuẩn giúp tối ưu chi phí gia công.

1. Thép CRC là gì?

Thép CRC là viết tắt của thuật ngữ tiếng Anh Cold Rolled Coil (Thép cuộn cán nguội). Đây là sản phẩm thép carbon thấp được sản xuất thông qua quá trình cán ở nhiệt độ thấp – thường là nhiệt độ phòng, thấp hơn nhiệt độ kết tinh lại của thép.
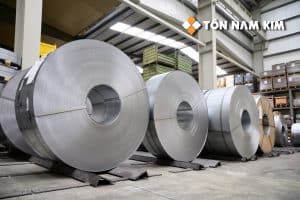
Thép cuộn cán nóng CRC
Thép cuộn cán nguội CRC

Khác với quy trình cán nóng dùng nhiệt độ cao để biến đổi hình dạng, thép CRC được tạo ra chủ yếu nhờ áp lực cực lớn từ các trục cán để nén và kéo dài mỏng tấm thép. Kết quả là sản phẩm có độ dày cực mỏng, bề mặt láng mịn, độ bóng cao và cơ tính tuyệt vời.

Tại sao thép CRC lại quan trọng? Nó là vật liệu nền tảng cho các ngành công nghiệp đòi hỏi tính thẩm mỹ và độ chính xác cao như ô tô, điện máy và nội thất. Nếu bạn nhìn thấy một bề mặt kim loại sơn bóng loáng trên tủ lạnh hay vỏ xe hơi, khả năng cao cốt lõi bên trong chính là thép CRC.

2. Quy trình sản xuất thép cán nguội CRC

Để sản xuất thép cán nguội CRC từ nguyên liệu đầu vào là thép cán nóng (HRC), quy trình sản xuất thường bao gồm 2 công đoạn chính là tẩy rỉ và cán nguội, sau đó là các bước xử lý cơ tính tiếp theo tùy vào yêu cầu sử dụng và trạng thái cơ tính mong muốn

Công đoạn Tẩy rỉ (Pickling):

Thép cán nóng HRC sau khi ra lò có bề mặt đen, sần sùi và bám nhiều vảy oxit sắt. Trước khi cán nguội, cuộn thép phải đi qua dây chuyền tẩy rỉ bằng dung dịch axit (phổ biến là HCl) để loại bỏ hoàn toàn lớp oxit này, giúp bề mặt thép sạch, đồng đều và đạt điều kiện lý tưởng cho quá trình cán nguội tiếp theo.

Công đoạn cán nguội (Cold Rolling) :

Đây là công đoạn cốt lõi quyết định chất lượng của thép CRC. Trong quá trình này, thép được cán ở nhiệt độ thường để giảm chiều dày và cải thiện độ phẳng, độ chính xác kích thước. Đồng thời, sự biến dạng nguội làm gia tăng độ cứng và độ bền kéo của thép do hiện tượng biến cứng nguội (work hardening), kéo theo sự suy giảm độ dẻo của vật liệu.

Nếu kết thúc quy trình tại đây, sản phẩm thu được chính là thép CRC Full Hard. Đây là loại thép cán nguội có độ cứng cao, giới hạn chảy lớn và khả năng tạo hình kém. Thép Full Hard thường được sử dụng cho các ứng dụng không yêu cầu dập vuốt sâu, hoặc làm nguyên liệu trung gian cho các công đoạn gia công tiếp theo như mạ, cán phủ hoặc ủ lại theo yêu cầu riêng của từng nhà sản xuất.

Công đoạn ủ (Annealing)

Đối với các ứng dụng yêu cầu độ dẻo, khả năng tạo hình và dập vuốt cao, thép cán nguội bắt buộc phải trải qua thêm Công đoạn ủ (CA hoặc BA) sau cán nguội. Mục tiêu của quá trình ủ là tái kết tinh cấu trúc tinh thể, giải phóng ứng suất dư và điều chỉnh lại cơ tính của thép theo hướng mềm và ổn định hơn.

Phân biệt CA (Continuous Annealing Line – ủ liên tục) và BA (Batch Annealing – ủ chuông)

Thép CA (Continuous Annealed) Thép BA (Batch Annealed)
Bản chất Thép cán nguội đã qua ủ Thép cán nguội đã qua ủ
Công nghệ ủ Ủ liên tục trên dây chuyền CAL (Continuous Annealing Line) Ủ gián đoạn bằng Batch Annealing (ủ chuông)
Cách xử lý Cuộn thép di chuyển liên tục qua các vùng gia nhiệt – giữ nhiệt – làm nguội Cuộn thép được xếp mẻ và ủ kín trong lò
Đặc điểm cơ tính Đồng đều, ổn định theo dây chuyền Độ dẻo tốt, cơ tính ổn định sâu
Ứng dụng tiêu biểu Ô tô, điện máy, gia dụng, sản xuất hàng loạt Ứng dụng yêu cầu chất lượng cao, tạo hình tốt

Công đoạn Cán tinh chỉnh (Skin-pass Rolling)

Công đoạn skin-pass chỉ áp dụng cho thép CRC đã qua ủ (BA hoặc CA). Sau khi ủ, thép trở nên mềm và dễ phát sinh các vấn đề về độ phẳng và bề mặt, nên được cán nhẹ để ổn định hình dạng, tinh chỉnh bề mặt và hạn chế dải biến dạng khi gia công. Thép CRC Full Hard không thực hiện công đoạn này.

Thép CRC ủ liên tục (CA – Annealed)

3. Phân biệt rõ sự khác nhau giữa CRC và HRC

Thép HRC được cán ở nhiệt độ cao, trên nhiệt độ tái kết tinh của thép. Do quá trình gia công ở trạng thái nóng, HRC thường có bề mặt thô hơn, tồn tại lớp oxit và độ chính xác kích thước thấp hơn do hiện tượng co ngót khi làm nguội. HRC chủ yếu được sử dụng làm vật liệu nền cho các công đoạn gia công tiếp theo như cán nguội, mạ, hoặc dùng trong các ứng dụng không yêu cầu cao về độ phẳng và bề mặt.

Thép CRC được sản xuất từ HRC thông qua các công đoạn tẩy rỉ và cán ở nhiệt độ thường. Nhờ cán nguội, CRC đạt độ chính xác kích thước cao, độ phẳng tốt và bề mặt mịn, đồng đều. Đồng thời, cơ tính của CRC được kiểm soát theo yêu cầu sử dụng, có thể ở trạng thái Full Hard (độ cứng cao do biến cứng nguội) hoặc đã ủ (BA, CA) để tăng độ dẻo và khả năng tạo hình.

Về bản chất, HRC là bán thành phẩm hoặc vật liệu đầu vào, trong khi CRC là sản phẩm gia công sâu hơn, phục vụ các ứng dụng yêu cầu cao về chất lượng bề mặt, độ chính xác và khả năng kiểm soát cơ tính, như ô tô, điện máy, gia dụng và các chi tiết dập vuốt.

4. Cơ tính và tiêu chuẩn thép CRC

Trong kỹ thuật gia công kim loại tấm, việc lựa chọn vật liệu không dựa trên cảm quan mà phụ thuộc hoàn toàn vào các thông số cơ lý tính và dung sai kích thước. Hệ thống tiêu chuẩn quốc tế giúp chuẩn hóa các thông số này để đảm bảo tính đồng nhất của sản phẩm.
Mác thép SPCC
Mác thép SPCC

Hiện nay, thị trường thép cán nguội Việt Nam chịu sự chi phối của 3 bộ tiêu chuẩn chính: JIS G3141 (Nhật Bản), EN 10130 (Châu Âu) và ASTM A1008 (Hoa Kỳ).

Các thông số cơ tính cốt lõi:

STT Thông số Ý nghĩa
1 Giới hạn chảy – Yield Strength Lực tối thiểu cần thiết để làm thép biến dạng vĩnh viễn. Chỉ số này càng thấp, thép càng mềm và dễ uốn nắn.
2 Độ bền kéo – Tensile Strength Lực tối đa mà thép chịu được trước khi bị đứt gãy.
3 Độ giãn dài – Elongation Khả năng kéo giãn của thép. Tỷ lệ phần trăm này càng cao nghĩa là thép càng dẻo, có thể dập thành các hình dạng sâu và phức tạp mà không bị rách.

Tiêu chuẩn Nhật Bản: JIS G3141

Đây là hệ tiêu chuẩn thông dụng nhất, phân loại thép dựa trên khả năng gia công từ thấp đến cao:

  • SPCC (Commercial Quality): Là loại thép cacbon thấp thông dụng nhất. Tuy nhiên, SPCC có nhược điểm là hiện tượng lão hóa vật liệu theo thời gian. Nếu lưu kho quá 3 tháng, thép có xu hướng tự tăng độ cứng và xuất hiện các dải biến dạng dẻo (stretcher strains) trên bề mặt khi gia công. Do đó, SPCC phù hợp cho các ứng dụng uốn đơn giản, chấn hình hoặc làm tấm phẳng.
  • SPCD (Drawing Quality): Đây là loại thép có độ dẻo tốt hơn SPCC. Nhờ được xử lý khử oxy bằng Nhôm, SPCD có tính chất ổn định, không bị lão hóa theo thời gian. Loại này phù hợp để dập các chi tiết có độ sâu vừa phải như vỏ máy giặt, nắp nồi cơm điện.
  • SPCE (Deep Drawing Quality): Loại thép này có cấu trúc hạt tinh thể mịn và đồng đều, độ giãn dài cao. SPCE được thiết kế chuyên biệt cho các chi tiết chịu biến dạng lớn và phức tạp như bình xăng, thân vỏ ô tô mà không bị hiện tượng thắt cổ chai hoặc nứt gãy.

Tiêu chuẩn Châu Âu: EN 10130

Hệ tiêu chuẩn này chú trọng đặc biệt đến chất lượng bề mặt và độ đồng nhất của cơ tính, thường được yêu cầu trong các dự án xuất khẩu hoặc chuỗi cung ứng toàn cầu.

  • Phân loại mác thép:
    • DC01: Tương đương SPCC.
    • DC03: Tương đương SPCD.
    • DC04: Tương đương SPCE (Giới hạn chảy thấp, độ dẻo cao).
  • Quy định về bề mặt hoàn thiện: Tiêu chuẩn EN 10130 phân chia bề mặt thành 2 cấp độ rõ ràng:
    • Bề mặt A: Cho phép các khuyết tật nhỏ như lỗ rỗ, vết xước nhẹ hoặc biến đổi màu sắc, miễn là không ảnh hưởng đến quá trình định hình và sơn phủ thông thường.
    • Bề mặt B: Bề mặt chất lượng cao. Một mặt của tấm thép phải đảm bảo không có khuyết tật để phục vụ cho các lớp sơn bóng chất lượng cao, thường ứng dụng trong ngoại thất ô tô và thiết bị gia dụng cao cấp.

Thép cán nguội CRC tiêu chuẩn Châu Âu EN

Tiêu chuẩn Hoa Kỳ: ASTM A1008

Tiêu chuẩn này kiểm soát chặt chẽ thành phần hóa học để đảm bảo tính chất cơ học dự kiến.

  • CS (Commercial Steel): Thép thương mại (Type A, B, C). Trong đó Type B là phổ biến nhất với hàm lượng Carbon từ 0.02% đến 0.15%.
  • DS (Drawing Steel): Thép dập, yêu cầu hàm lượng Carbon dưới 0.08% để tăng độ dẻo.
  • DDS (Deep Drawing Steel): Thép dập sâu.
  • EDDS (Extra Deep Drawing Steel): Thép dập siêu sâu. Đây thường là dòng thép IF (Interstitial Free – Thép không nguyên tử xen kẽ), được bổ sung Titan hoặc Niobi để đạt được độ dẻo tuyệt đối.

5. Ứng dụng thực tiễn của thép CRC

Thép cán nguội (CRC) là mắt xích không thể thiếu trong chuỗi cung ứng chế tạo nhờ sự cân bằng hoàn hảo giữa ba yếu tố: chất lượng bề mặt, độ chính xác kích thước và khả năng biến dạng dẻo. Vật liệu này hiện diện ở hầu hết các lĩnh vực sản xuất trọng yếu như:

Công nghiệp Ô tô:

  • Khung vỏ xe (Body Shell): Các tấm thân xe chủ lực chịu lực và định hình kiểu dáng.
  • Chi tiết ngoại quan: Cánh cửa, nắp capo, cốp sau, trần xe (Yêu cầu bề mặt Surface B để sơn bóng).
  • Chi tiết nội thất & gầm: Sàn xe, khung ghế ngồi, hốc bánh xe.
  • Linh kiện nhỏ: Các bát đỡ, pát sắt, chi tiết dập trong hệ thống truyền động.
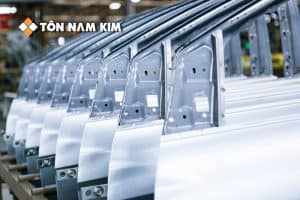
Thép CRC ứng dụng ngành công nghiệp ô tô

Thiết bị gia dụng:

  • Điện lạnh: Vỏ tủ lạnh (cánh tủ, hông tủ), vỏ máy giặt, vỏ cục nóng điều hòa không khí.
  • Thiết bị bếp: Vỏ lò vi sóng, nồi cơm điện, bếp gas.
  • Điện tử: Vỏ máy tính (PC Case), khung màn hình TV.
  • Thiết bị chiếu sáng: Máng đèn, chóa đèn công nghiệp.

Công nghiệp Mạ:

  • Thép CRC là nguyên liệu đầu vào để sản xuất các loại tôn lợp: Tôn mạ kẽm (GI), Tôn lạnh (GL), Tôn màu (PPGI), Tôn Magie.
  • Tôn mạ kẽm (GI): Dùng làm xà gồ, ống gió, sàn deck.
  • Tôn lạnh (GL – Mạ nhôm kẽm): Dùng làm tấm lợp mái, vách ngăn nhà xưởng.
  • Tôn mạ màu (PPGI): Tôn lợp thẩm mỹ, tôn giả ngói.
  • Bao bì kim loại: Thùng phuy đựng dầu, lon thực phẩm (sử dụng thép tráng thiếc nền CRC.

Cơ khí chính xác và nội thất:

  • Nội thất văn phòng: Ống thép bàn ghế, tủ hồ sơ sắt, két sắt.
  • Phụ kiện nội thất: Ray trượt ngăn kéo, bản lề cửa.
  • Điện công nghiệp: Vỏ tủ điện, thang máng cáp, tủ rack server.
  • Phụ tùng xe máy: Nhông xích, vành xe, bình xăng.

6. TÔN NAM KIM – ĐƠN VỊ CUNG ỨNG THÉP CRC TIÊU CHUẨN QUỐC TẾ

Tôn Nam Kim sở hữu dây chuyền cán nguội hiện đại công suất 1 triệu tấn/năm, trang bị 2 giá cán cùng hệ thống 6 trục CVC đầu tiên tại Việt Nam. Công nghệ cán nguội tích hợp hệ thống điều khiển AFC cho phép tự động tính toán và điều chỉnh độ phẳng, đảm bảo băng tôn đạt chất lượng tối ưu ngay cả ở tốc độ cao. Sản phẩm thép cán nguội (CRC) có dải độ dày linh hoạt từ 0.15mm đến 3.0mm, bề mặt láng mịn, cơ tính ổn định và đáp ứng các tiêu chuẩn quốc tế ASTM, JIS và EN.

Nhờ quy trình sản xuất đồng bộ và kiểm soát chất lượng nghiêm ngặt, thép cán nguội của Tôn Nam Kim tương thích vượt trội với các công đoạn gia công phức tạp như dập sâu, chấn gấp hay sơn mạ, giúp doanh nghiệp tối ưu chi phí và nâng cao hiệu quả vận hành. Đây chính là nền tảng để Tôn Nam Kim khẳng định vai trò nhà cung ứng vật liệu chiến lược cho các ngành công nghiệp mũi nhọn như ô tô, điện gia dụng và cơ khí chính xác.

ZINMAG® BY TÔN NAM KIM – THÉP MẠ HỢP KIM 3% MAGIE XUẤT HIỆN NỔI BẬT TẠI SÂN BAY QUỐC TẾ NỘI BÀI

Thiet ke chua co ten

ZINMAG® của Tôn Nam Kim thể hiện sự khác biệt rõ rệt về công nghệ mạ hợp kim 3% Magie so với các dòng thép mạ thông thường. Sản phẩm được phát triển để nâng cao khả năng chống ăn mòn cho các kết cấu ngoài trời và công trình hạ tầng, đặc biệt là thanh hộ lan giao thông và thang máng cáp, nơi điều kiện môi trường khắc nghiệt đòi hỏi vật liệu bền bỉ, ổn định và tuổi thọ lâu dài.

Đặc tính nổi bật của ZINMAG® là cơ chế “tự trám” Simonkolleite, trong đó Magie phản ứng với môi trường để hình thành mạng vi tinh thể đặc khít lấp đầy vết trầy xước, lỗ đột và mép cắt, bảo vệ lõi thép khỏi ăn mòn. Nhờ cơ chế này, sản phẩm duy trì khả năng bảo vệ bề mặt liên tục, nâng cao tuổi thọ, giảm chi phí bảo trì và bảo hành trên 50 năm, mang lại giải pháp bền vững, ổn định và hiệu quả lâu dài cho các công trình hạ tầng.

TỪ NHỮNG PHÁT HIỆN ĐẦU TIÊN VỀ TÔN KẼM ĐẾN CÔNG NGHỆ MẠ LIÊN TỤC TẠI TÔN NAM KIM

bia 16 9

Tôn kẽm gắn với lịch sử gần 300 năm của công nghệ mạ kẽm nhúng nóng, bắt đầu từ các thử nghiệm bảo vệ sắt thép bằng lớp kẽm vào năm 1742 và dần phát triển thành thép tấm, thép cuộn mạ kẽm dùng rộng rãi trong xây dựng.

Tại Tôn Nam Kim, thép tấm mạ kẽm được sản xuất bằng công nghệ nhúng nóng liên tục trên dây chuyền sử dụng lò NOF chữ L, cho phép kiểm soát chặt chẽ nhiệt độ nung, cơ tính dải thép và độ dày lớp mạ. Sản phẩm đáp ứng các tiêu chuẩn mạ kẽm quốc tế như JIS G3302, AS 1397, ASTM A653/A653M và EN 10346, phù hợp cho nhiều ứng dụng khác nhau từ cán sóng, cán xà gồ, dập tạo hình đến các hạng mục mái, vách, sàn deck và kết cấu trong công trình. Đặc biệt, mác thép S450GD theo chuẩn BS EN 10346 của Tôn Nam Kim đáp ứng các yêu cầu khắt khe của các công trình trọng điểm quốc gia, nổi bật ở độ bền kéo cao, khả năng chịu tải và tính ổn định kết cấu, đảm bảo an toàn trong thi công và vận hành.

Từ lịch sử gần 300 năm của tôn kẽm đến dây chuyền mạ kẽm liên tục tại Tôn Nam Kim, hành trình ấy tiếp tục được nối dài bằng công nghệ, chất lượng và khát vọng vươn tầm thế giới.

Kinh nghiệm sửa chữa nhà: Giải pháp cải tạo kết cấu và mái lợp bền vững

Kinh nghiệm sửa chữa nhà bền đẹp, tiết kiệm chi phí

Nhu cầu sửa chữa và cải tạo nhà ở tại các đô thị lớn đang gia tăng do quỹ đất hạn hẹp và nhiều công trình xây dựng từ thập niên 2000 đã xuống cấp về mặt kết cấu. Tuy nhiên, việc thi công trên nền móng cũ phức tạp và tiềm ẩn nhiều rủi ro kỹ thuật hơn so với xây mới. Bài viết này cung cấp quy trình sửa chữa, cải tạo nhà tập trung vào các giải pháp gia cố khung thép và vật liệu lợp mái tiên tiến giúp tối ưu chi phí và đảm bảo tuổi thọ công trình.

Kinh nghiệm sửa chữa nhà bền đẹp, tiết kiệm chi phíKinh nghiệm sửa chữa nhà bền đẹp, tiết kiệm chi phí

1. Kiểm tra và đánh giá hiện trạng ngôi nhà

Bước đầu tiên và quan trọng nhất trong quy trình sửa chữa nhà là khảo sát kỹ thuật. Chủ đầu tư cần xác định rõ mức độ xuống cấp của ba hạng mục chịu lực chính để đưa ra phương án gia cố phù hợp:

Hệ thống mái lợp

Kiểm tra bề mặt tôn xem có xuất hiện rỉ sét diện rộng, biến dạng cơ học hoặc thủng lỗ kim hay không. Đặc biệt lưu ý các vị trí giáp tường, máng xối và mũ đinh vít. Nếu lớp mạ bảo vệ đã bị ăn mòn quá 30%, cần thay thế toàn bộ mái để bảo vệ trần và nội thất bên trong.

Hệ khung kết cấu

Đối với nhà sử dụng xà gồ gỗ cũ, cần kiểm tra mối mọt và độ võng. 

Đối với khung thép, cần kiểm tra các mối hàn và mức độ ăn mòn điện hóa tại các điểm liên kết.

Khả năng chịu tải của móng

Nếu kế hoạch cải tạo nhà bao gồm việc nâng tầng hoặc làm gác lửng, bắt buộc phải đánh giá lại kết cấu móng cũ. Việc tăng tải trọng lên nền móng yếu có thể gây nứt tường hoặc sụt lún công trình.

2. Thủ tục pháp lý xin giấy phép sửa chữa nhà

Trường hợp được miễn giấy phép xây dựng

Sửa chữa nội thất, không ảnh hưởng kết cấu: Các công việc như sơn tường, lát nền, đóng trần thạch cao, thay cửa, sửa chữa hệ thống điện nước, lắp đặt thiết bị bên trong.

Sửa chữa không làm thay đổi công năng và an toàn: Công trình sửa chữa, cải tạo bên trong hoặc mặt ngoài không tiếp giáp với đường trong đô thị có yêu cầu về quản lý kiến trúc.

Lưu ý: Nội dung sửa chữa phải không làm thay đổi kết cấu chịu lực, không làm thay đổi công năng sử dụng và không ảnh hưởng tới môi trường, an toàn phòng chống cháy nổ.

Trường hợp BẮT BUỘC phải xin giấy phép

Thay đổi kết cấu chịu lực: Đúc thêm cầu thang bê tông, đập bỏ tường chịu lực, gia cố móng, thay cột/dầm.

Thay đổi quy mô, diện tích: Nâng thêm tầng, đúc gác lửng kiên cố, cơi nới ban công, mở rộng diện tích sàn sử dụng.

Thay đổi kiến trúc mặt ngoài: Đối với nhà mặt phố nằm trong khu vực có quy hoạch quản lý kiến trúc đô thị.

Hồ sơ xin giấy phép sửa chữa nhà gồm những gì?

Đơn đề nghị cấp giấy phép sửa chữa, cải tạo (Theo mẫu số 01 – Phụ lục II Nghị định 15/2021/NĐ-CP).

Giấy tờ pháp lý: Bản sao công chứng hoặc tệp tin chứa bản chụp chính Sổ đỏ/Sổ hồng (Giấy chứng nhận quyền sử dụng đất và tài sản gắn liền với đất).

Bản vẽ hiện trạng: Ảnh chụp (kích thước tối thiểu 10x15cm) hiện trạng công trình và các công trình lân cận trước khi sửa chữa.

Hồ sơ thiết kế sửa chữa: Bản vẽ thiết kế cải tạo tương ứng với hạng mục cần sửa (mặt bằng, mặt đứng, mặt cắt, kết cấu móng…) đã được đơn vị có chức năng thiết kế thẩm định.

3. Các giải pháp cải tạo không gian và kết cấu tối ưu

Đối với nhà phố có diện tích hạn chế và nền móng cũ, nguyên tắc sửa chữa là ưu tiên vật liệu nhẹ để giảm tải trọng và đảm bảo an toàn. Dưới đây là 4 giải pháp kỹ thuật phổ biến:

Mở rộng không gian bằng dầm thép (Tạo độ thoáng)

Để nhà rộng rãi hơn, gia chủ thường muốn phá bỏ các bức tường ngăn phòng cũ bí bách.

Giải pháp: Thay thế tường gạch chịu lực bằng hệ dầm thép vượt nhịp lớn.

Hiệu quả: Giúp liên thông phòng khách và bếp, lấy sáng tự nhiên tốt hơn mà vẫn đảm bảo khả năng chịu lực truyền tải từ các tầng trên.

Làm gác lửng bằng khung thép (Tăng diện tích)

Thay vì đổ bê tông cốt thép nặng nề và tốn kém, hãy sử dụng kết cấu lắp ghép:

Khung chịu lực: Dùng thép hình chữ L hoặc thép hộp mạ kẽm kích thước lớn liên kết bu lông/hàn.

Sàn: Lót tấm xi măng nhẹ (Cemboard) hoặc tôn sàn Decking đổ bê tông mỏng (5-8cm).

Hiệu quả: Giảm tới 40% tải trọng lên móng, thi công nhanh gọn, chi phí tiết kiệm hơn.

Xây dựng gác lửng khung thépXây dựng gác lửng khung thép

Nâng mái và chống nóng (Cải thiện không khí)

Nhà cũ thường thấp và bí hơi. Giải pháp cải tạo đồng bộ bao gồm:

Nâng độ cao mái: Hàn nối thêm cột và hệ kèo thép mạ kẽm để nâng trần cao hơn.

Thông gió: Kết hợp làm giếng trời, cửa mái hoặc lắp quả cầu thông gió.

Vật liệu: Sử dụng Tôn Lạnh Màu (phản xạ nhiệt) hoặc Tôn Cách Nhiệt PU để làm mát ngôi nhà.

Ngăn phòng bằng vách nhẹ (Giảm tải trọng)

Tuyệt đối hạn chế xây thêm tường gạch đặc lên nền sàn cũ khi cải tạo.

Giải pháp: Sử dụng hệ khung sắt kết hợp bắn tấm thạch cao, tấm xi măng hoặc tấm Panel cách nhiệt.

Hiệu quả: Trọng lượng siêu nhẹ (chỉ bằng 15% tường gạch), thi công sạch sẽ, dễ dàng tháo dỡ hoặc thay đổi công năng sau này.

4. Kinh nghiệm chọn mua và thay mái tôn đúng tiêu chuẩn kỹ thuật

Kinh nghiệm chọn mua mái tônKinh nghiệm chọn mua mái tôn

Hệ thống mái tôn đóng vai trò là lớp bao che chính bảo vệ công trình. Tuy nhiên, thị trường vật liệu xây dựng hiện nay rất đa dạng về chủng loại và chất lượng. Để chọn được loại tôn bền bỉ, phù hợp với túi tiền và điều kiện môi trường, chủ nhà cần nắm vững các tiêu chí kỹ thuật sau:

Cách đọc thông số kỹ thuật để chọn tôn chất lượng:

Đừng chỉ nhìn vào màu sắc hay thương hiệu, hãy yêu cầu người bán cung cấp thông tin về 3 chỉ số cốt lõi:

Độ dày thực tế (BMT/APT):

Đối với nhà ở dân dụng, độ dày lý tưởng là từ 0.40mm đến 0.50mm (4 – 5 dem).

Cảnh báo: Tránh sử dụng các loại tôn quá mỏng (dưới 3.5 dem) vì khả năng chịu lực kém, dễ bị móp méo khi thi công và nguy cơ bị tốc mái khi có gió giật mạnh là rất cao.

Mẹo kiểm tra: Sử dụng thước kẹp (micrometer) đo độ dày thực tế hoặc yêu cầu cân cuộn tôn để đối chiếu tỷ trọng.

Khối lượng lớp mạ (Coating Mass)

Đây là yếu tố quyết định khả năng chống ăn mòn của tấm tôn.

Tôn lạnh AZ100 (100g/m2/2 mặt): Phù hợp cho môi trường thông thường, vùng nông thôn, thành thị ít ô nhiễm.

Tôn lạnh AZ150 (150g/m2/2 mặt): Khuyên dùng cho các công trình cần độ bền cao, nhà phố kiên cố.

Công nghệ mạ thế hệ mới: Đối với vùng ven biển (bán kính <3km) hoặc khu vực gần khu công nghiệp, hơi muối và axit sẽ ăn mòn tôn lạnh thường rất nhanh. Do đó, chủ nhà nên ưu tiên các dòng tôn magie với khả năng chống ăn mòn cao, giúp tuổi thọ mái nhà bền gấp 4-5 lần tôn kẽm thường.

Mác thép nền:

Mác thép G550: Thép nền có độ cứng cao, thường dùng cho tôn lợp mái sóng vuông để tăng độ cứng vững cho hệ mái.

Mác thép G300: Thép nền mềm dẻo hơn, thường dùng cho các vị trí cần uốn cong như tôn vòm, máng xối.

Quy trình kỹ thuật thay thế mái tôn:

Để đảm bảo an toàn và không bị thấm dột sau khi thay mái, quá trình thi công cần tuân thủ nghiêm ngặt:

Bước 1: Tháo dỡ và xử lý an toàn: Ngắt toàn bộ hệ thống điện trên mái. Thực hiện tháo dỡ từ điểm cao nhất (nóc) xuống thấp nhất (máng xối).

Bước 2: Gia cố hệ khung kèo (Purlins): Đây là bước quan trọng nhất khi sửa nhà cũ.

Kiểm tra độ thẳng của xà gồ (đòn tay). Nếu xà gồ cũ bằng gỗ bị mối mọt hoặc thép bị rỉ sét quá 30%, bắt buộc phải thay thế bằng thép hộp mạ kẽm mới.

Điều chỉnh độ dốc mái tối thiểu đạt 10-15% để đảm bảo thoát nước nhanh, tránh đọng nước gây dột ngược vào nhà.

Bước 3: Lắp đặt tôn mới:

Lắp đặt tấm đầu tiên vuông góc với xà gồ và mép hiên để làm chuẩn.

Sử dụng vít bắn tôn có lớp mạ kẽm nhúng nóng (Class 3 hoặc 4) và long đền cao su EPDM chất lượng cao. Rất nhiều trường hợp mái tôn còn tốt nhưng bị dột do vít kém chất lượng bị rỉ sét trước.

Lưu ý kỹ thuật: Bắn vít vào sóng dương (đỉnh sóng) đối với tôn lợp mái để hạn chế tối đa rò rỉ nước qua lỗ vít.

Bước 4: Xử lý chống thấm: Bơm keo silicon trung tính (loại không chứa axit ăn mòn tôn) vào các đầu vít và khe hở tiếp giáp giữa tôn diềm, tôn úp nóc.


Hướng dẫn thay mái tôn đúng tiêu chuẩn kỹ thuậtHướng dẫn thay mái tôn đúng tiêu chuẩn kỹ thuật

5. Checklist kiểm soát chi phí sửa chữa, cải tạo nhà không nên bỏ qua

Hạng mục chi phí Mô tả chi tiết công việc Lưu ý quan trọng
1. Chi phí tháo dỡ & Vận chuyển – Tháo dỡ mái tôn cũ, đập bỏ tường/vách ngăn.– Phí thuê xe ba gác/xe tải chở xà bần.– Phí bốc xếp phế thải ra bãi tập kết. Cần khảo sát kỹ đường vào nhà (hẻm nhỏ hay đường lớn) để tính phí trung chuyển (tăng bo) nếu xe tải không vào được.
2. Chi phí Vật tư chính – Tôn lợp mái (Tính theo m2 hoặc m dài).– Sắt thép hộp gia cố khung kèo (Tính theo cây hoặc kg). Nên chọn thương hiệu, nhà cung cấp uy tín để đảm bảo đúng độ dày (dem) như báo giá, tránh bị hao hụt do tôn mỏng.
3. Chi phí Vật tư phụ & Phụ kiện – Vít bắn tôn, Keo Silicon, Que hàn.– Tôn úp nóc, Tôn diềm gió, Máng xối.– Ống thoát nước PVC. Đừng tiết kiệm khoản này. Nên dùng Vít mạ kẽm nhúng nóng class 3/4 để vít không bị rỉ sét trước tôn.
4. Chi phí Nhân công – Công thợ tháo dỡ.– Công thợ hàn gia cố khung.– Công thợ lợp mái mới. Nên khoán gọn theo m2 hoặc theo công việc trọn gói để dễ kiểm soát tiến độ.
5. Chi phí Dự phòng phí – Các khoản phát sinh không tên (sơn dặm vá, sửa điện nước bị ảnh hưởng khi thi công). Nên dự trù khoảng 10% tổng giá trị công trình.

6. Câu hỏi thường gặp

Sửa chữa nhà có cần xin giấy phép không?

Cần xin giấy phép nếu công việc thay đổi kết cấu chịu lực, nâng mái, làm gác lửng, mở rộng diện tích, hoặc thay đổi mặt tiền. Các hạng mục đơn giản như sơn sửa, lát nền, đóng trần, làm vách ngăn phòng nhẹ… thì không cần xin phép.

Nên sửa chữa hay xây mới – giải pháp nào tiết kiệm hơn?

Nếu móng nhà vẫn còn tốt và nhu cầu chỉ là cải tạo không gian, làm lại mái hoặc thêm gác lửng thì sửa chữa nhà sẽ tiết kiệm 30–50% chi phí so với xây mới. Tuy nhiên, nếu móng yếu nghiêm trọng hoặc nhà đã xuống cấp nặng thì xây mới sẽ an toàn và bền vững hơn.

Thời gian sửa chữa nhà mất bao lâu?

Sửa chữa nội thất: 3–7 ngày

Làm gác lửng thép: 5–10 ngày

Thay mái tôn: 1–2 ngày

Cải tạo nhà có kết cấu phức tạp: 2–6 tuần

Tiến độ còn phụ thuộc vào mức độ xuống cấp của nhà cũ và điều kiện thời tiết.

Có nên sửa chữa nhà vào mùa mưa?

Không nên thay mái hoặc cải tạo kết cấu mở vào mùa mưa vì dễ thấm dột, trễ tiến độ và ảnh hưởng tới chất lượng thi công. Các hạng mục trong nhà như làm vách ngăn phòng, thay cửa, sửa điện nước vẫn có thể thực hiện bình thường.

Mời bạn đọc thêm những bài viết dưới đây:

Zinmag® – Giải pháp tôn làm silo chứa bền vững cho ngành nông nghiệp hiện đại

Thép cuộn cán nóng (HRC) là gì? Quy trình sản xuất, công nghệ, ứng dụng và xu hướng 2025

Sắt phi 10 nặng bao nhiêu kg? Bảng tra trọng lượng chi tiết theo tiêu chuẩn kỹ thuật

Thép hộp Magie là gì? Ưu điểm, kích thước và ứng dụng trong công trình dân dụng

Thép PO là gì? Ưu điểm, tiêu chuẩn và ứng dụng trong công nghiệp hiện đại

TÔN NAM KIM – TOP 2 NƠI LÀM VIỆC TỐT NHẤT VIỆT NAM NGÀNH VẬT LIỆU XÂY DỰNG 2025

TOP 2 WORK SPACE ZALO

TOP 2 WORK SPACE ZALO

Năm 2025, Tôn Nam Kim tiếp tục được vinh danh Top 2 nơi làm việc tốt nhất Việt Nam trong ngành vật liệu xây dựng theo công bố của Viet Research và Báo Tài chính – Đầu tư. Đây là năm thứ hai liên tiếp doanh nghiệp ghi dấu trong bảng xếp hạng, minh chứng cho chiến lược phát triển bền vững, môi trường làm việc minh bạch, chuyên nghiệp và cơ hội thăng tiến rõ ràng cho toàn thể cán bộ công nhân viên.

Song song với sự mở rộng liên tục về quy mô sản xuất và kinh doanh, Tôn Nam Kim tập trung hiện đại hóa công nghệ, nâng cao trình độ chuyên môn cho đội ngũ và hoàn thiện hệ thống quản trị. Sự đồng bộ này giúp doanh nghiệp gia tăng sức cạnh tranh, củng cố sự gắn kết nội bộ và tạo nền tảng vững chắc cho những bước tiến tiếp theo trên hành trình tăng trưởng trong nước và quốc tế.

Công ty cổ phần thép Nam Kim
Lô A1, Đường Đ2, KCN Đồng An 2, P. Bình Dương, TP Hồ Chí Minh
T. (+84)274 3748 848 | F. (+84)274 3748 868
Email: info@namkimgroup.vn

Văn phòng đại diện
Tầng 20, AP Tower, 518B Điện Biên Phủ, Phường 21, Quận Bình Thạnh, TP Hồ Chí Minh
T. (+84)283 6204 829
Email: info@namkimgroup.vn